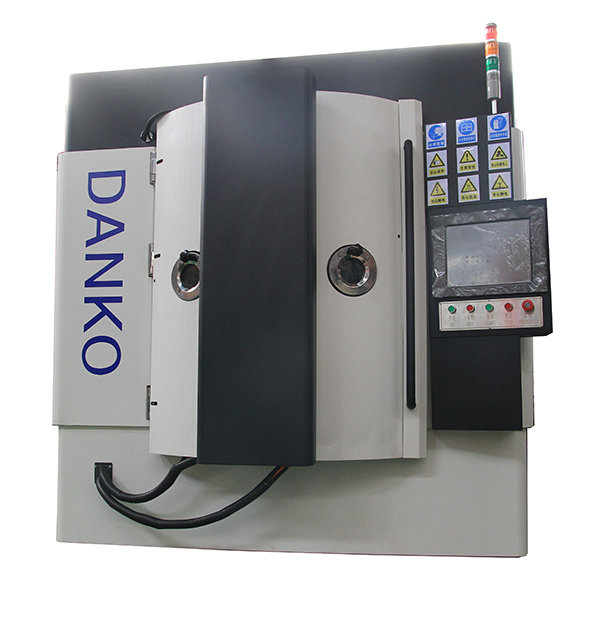
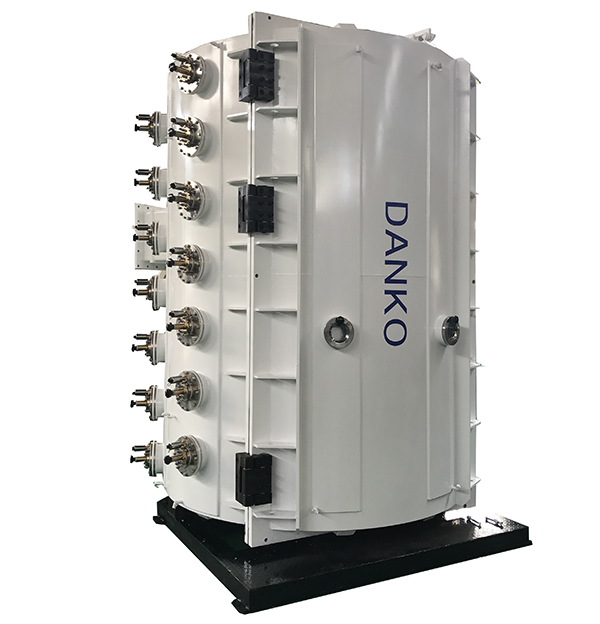
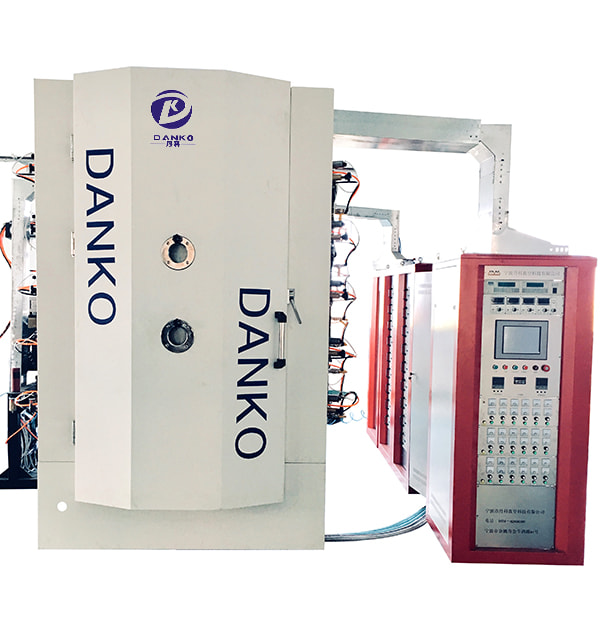
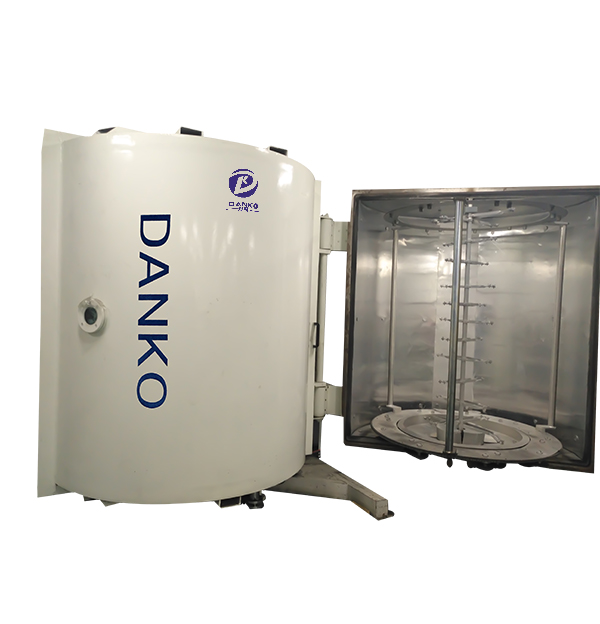
코팅 주기는 단일 작업이 아닌 일련의 제어된 창입니다. 이것이 실제 생산 라인에서 펌프다운, 가스 방출, 이온 에칭, 증착 및 냉각이 함께 적용되는 방식이며, 일반적으로 박막이 손실되는 곳입니다.
프로세스가 실제로 제어하는 것
하드웨어를 제거하면 진공 코팅 기계 프로세스가 한 가지 작업을 수행합니다. 챔버에서 요청하지 않은 모든 것을 제거한 다음 선택한 재료가 제어된 에너지 하에서 부품 표면에 도달하도록 합니다. 얻을 수 있는 필름은 배경 압력, 기판의 이온 에너지, 증착 속도 및 시간 등 세 가지 변수의 결과입니다. 아르곤 흐름부터 지그 회전까지 다른 모든 설정은 이 세 가지를 조정하는 방법일 뿐입니다.
이것이 바로 두 상점이 "동일한" PVD 레시피를 실행하고 다른 결과를 볼 수 있는 이유입니다. 기판 가열 없이 3 x 10⁻³ Pa로 유지되는 챔버는 여전히 결합 부위 코팅과 경쟁하는 수증기 부하를 전달합니다. 적절한 베이크아웃 후 4 x 10⁻⁴ Pa의 동일한 챔버는 다른 기계처럼 작동합니다. 압력만으로는 중요한 숫자가 아닙니다. 잔류 가스 부하와 증착 속도 사이의 비율은 다음과 같습니다.
진공은 프로세스의 목표가 아닙니다. 필름이 닿기 전에 그 부분에 무엇이 닿을 수 있는지를 결정하는 것은 필터입니다.
는 Coating Cycle, Step by Step
대부분의 배치 사이클은 기계가 음극 아크, 마그네트론 스퍼터링 또는 열 증발을 사용하는지 여부에 관계없이 동일한 순서를 따릅니다. 차이점은 주기의 끝이 아닌 중간에 있습니다.
사전 청소 및 로딩. 초음파 탈지, 헹굼, 건조를 통해 오일과 광택제를 제거합니다. 그런 다음 부품은 회전을 정의하는 지그에 고정됩니다. 플라즈마에서 표면을 숨기는 고정 장치는 코팅에서도 표면을 숨깁니다.
황삭 및 고진공 펌프다운. 회전 날개 또는 건식 펌프는 챔버를 대기에서 대략 1–10 Pa까지 가져온 다음 루트, 확산 또는 터보 분자 펌프를 통해 일반적으로 5 x 10⁻³ 및 5 x 10⁻⁴ Pa 사이의 기본 압력으로 챔버를 전달합니다.
가열 및 가스 방출. 챔버 벽과 기판은 흡착된 물과 휘발성 물질을 제거하기 위해 필름에 따라 종종 150~400°C까지 가열됩니다. 이 단계를 건너뛰는 것은 몇 주 후에 코팅에 물집이 생기는 가장 일반적인 이유 중 하나입니다.
이온 충격(글로우 방전 세정). 아르곤이 허용되고 수백 볼트의 음의 바이어스가 몇 분 동안 부품에 적용됩니다. 이는 산화물과 오염의 마지막 분자층을 스퍼터링하고 화학적으로 활성인 표면을 남깁니다.
침적. 는 source is energised — arc spots on a cathode, a magnetron target, or an evaporation boat — and material travels to the substrate. Reactive gases such as nitrogen, oxygen, or acetylene are added here when a nitride, oxide, or carbon-based film is required.
두께 조절. 필름 두께는 속도에 시간을 곱한 값으로 설정되며 광학 코팅의 수정 결정 모니터링과 장식용 또는 마모용 필름의 교정 실행을 통해 확인됩니다.
진공 하에서 냉각. 부품은 대략 80~100°C 아래로 떨어질 때까지 진공 상태로 유지됩니다. 조기 배기는 새로운 필름을 산화시키며, 알루미늄 금속화에서는 이것이 황변의 전형적인 원인입니다.
환기, 하역 및 검사. 건조 질소 또는 여과된 공기가 진공을 깨고 부품이 하역되며 배치의 색상, 두께, 접착력 및 표면 결함이 검사됩니다.
안전 참고사항: 몇 분을 절약하기 위해 뜨거운 챔버를 직접 대기로 배출하지 말고 도어 인터록을 우회하지 마십시오. 뜨거운 부하와 습한 공기는 산화되며, 대규모 시스템의 동일한 지름길로 인해 작업자는 뜨거운 고정 장치와 움직이는 펌프 어셈블리에 노출됩니다.
증착 방법이 프로세스 창을 재구성하는 방법
는 middle of the cycle is where methods diverge, and that choice sets the practical limits on rate, uniformity, and defect risk.
배치 진공 코팅 기계에 사용되는 주요 PVD 방법의 일반적인 생산 기간 정확한 값은 챔버 크기, 고정 장치 밀도 및 필름 사양에 따라 달라집니다.
방법
작동 압력
일반적인 필름 두께
주요 공정 위험
는rmal evaporation
10⁻³–10⁻² Pa
0.2~1μm
시선 증착 및 복잡한 형상에 대한 약한 커버리지
음극 아크
5 x 10⁻² – 5 x 10⁻² Pa
1~5μm
필름 내부에 착륙하는 거대 입자 및 액적
마그네트론 스퍼터링
0.1~1Pa
0.5~3μm
느린 속도와 반응성 표적 중독
DLC/플라즈마 보조 CVD
0.1~1Pa with hydrocarbon gas
1~3μm
강철 기판에 대한 높은 필름 응력 및 접착력
색상 일관성을 추구하는 장식 라인은 일반적으로 다중 아크 증착에 안착하는 반면, 광학 필터 라인은 단일 물방울이 레이어 스택을 파괴하기 때문에 아크를 전혀 사용할 수 없습니다. 따라서 공정 선택은 속도, 표면 품질, 고정 장치 부품의 기하학적 구조 간의 균형입니다.
는 Numbers Worth Recording on Every Batch
프로세스 드리프트는 드라마틱한 경우가 거의 없습니다. 소름이 돋는다. 매 실행마다 동일한 8개 값을 기록하는 기계는 일반적으로 1~2주가 아닌 1~2개의 배치 내에 결함의 원인을 추적할 수 있습니다.
아르곤 유입 전 기본 압력과 이에 도달하는 데 걸린 시간
귀하가 수용하는 허용 범위 내에서 증착 중 작동 압력
증착 시작 및 종료 시 기판 온도
이온 에너지와 필름 밀도를 설정하는 바이어스 전압 및 듀티 사이클
각 음극 또는 증발 보트에 대한 소스 전류 또는 전력
반응성 가스 흐름 및 결과 필름 화학량론
지그 회전 속도 및 플라즈마 통과 횟수
모니터에 보고된 증착 시간 또는 누적 두께
실제 공차: 많은 장식 라인에서 ±10%의 작동 압력 변동은 완성된 부품에서 보이지 않는 반면, 20V의 바이어스 강하는 고객이 배치를 거부할 만큼 충분히 TiN 필름의 색상을 이동시킵니다. 어떤 값이 알람을 생성하고 어떤 값이 로그 라인만 획득하는지 영화별로 결정합니다.
일반적인 결함이 실제로 시작되는 곳
대부분의 코팅 결함은 장비 결함이 아닌 공정 결함으로 예측 가능한 위치에서 나타납니다.
접착력 불량 — 불완전한 사전 세척, 과열된 부하 또는 너무 짧거나 약한 이온 에칭.
핀홀과 입자 - 챔버 실드, 더러운 고정 장치 또는 변경 후 조절되지 않은 대상의 박리 물질.
배치 간 색상 편차 — 고정물 밀도 변경으로 인한 표류 반응성 가스 흐름, 타겟 침식 또는 두께 변화.
균일하지 않은 두께 — 고르지 않은 타겟 마모, 잘못된 소스-기판 거리 또는 플라즈마를 가리는 지그.
황변되거나 어두워진 알루미늄 - 증발 사이클의 잔류 산소 및 수증기, 종종 부하가 냉각되기 전에 배출됨.
반응성 스퍼터링의 타겟 중독 - 너무 많은 반응성 가스로 인해 타겟에 화합물 층이 형성되고 증착 속도가 저하됩니다.
부분이 아닌 패턴을 살펴보세요. 거부된 조각 중 하나는 일반적으로 손상을 처리하는 것입니다. 배치별로 동일한 지그 위치에서 나타나는 동일한 결함은 가스 흐름, 차폐 상태 또는 회전과 같은 챔버 특징이며 추가 청소로는 문제가 해결되지 않습니다.
프로세스를 부품에 일치시키기
는 part decides more of the recipe than the machine does. Three groups cover most production requests, and each one pushes the process in a different direction.
도구, 금형 및 마모 부품
절삭 공구, 성형 다이 및 변속기 부품에는 1~5μm의 경질 질화물 또는 탄소 기반 필름과 금속 결합을 구축할 수 있을 만큼 높은 기판 온도가 필요합니다. 주기가 길고 접착력 테스트는 타협할 수 없으며 전용 하드 코팅 플랫폼은 일반적으로 장식용 기계를 적용하는 것보다 더 경제적입니다.
자동차 조명 및 트림
반사경과 램프 하우징은 베이스 코팅, 알루미늄 반사층 및 보호용 탑 코팅을 결합합니다. 베이스 코팅은 금속만큼 중요합니다. 왜냐하면 거울 마감을 통해 보일 수 있는 몰딩 자국을 숨기기 때문입니다. 휠, 트림 스트립 및 배지는 동일한 논리를 따르며 색상 일관성이 주요 허용 기준입니다.
장식용 금속, 위생도기, 하드웨어
부속품, 식기류, 시계 밴드 및 도어 하드웨어는 색상 반복성, 광택 표면의 균일성 및 지문 방지 성능에 따라 생존 여부가 결정됩니다. 스퍼터링은 아크 증착보다 색상과 두께를 더 엄격하게 제어할 수 있지만 주기가 더 느리고 타겟 유지 관리가 더 신중해야 합니다.
사이클 시간, 처리량 및 프로세스 이면의 비용
펌프다운 및 가스 방출은 배치 사이클의 30~50%를 소비할 수 있으며 증착에는 시계 시간의 절반도 채 걸리지 않는 경우가 많습니다. 이 비율은 왜 지그 설계, 로딩 밀도 및 펌핑 속도 이동 비용이 증착 속도의 한계 이득보다 부품당 더 많은지를 설명합니다. 사이클 시간이 제약이 될 때 정직한 옵션은 더 큰 챔버, 두 번째 배치 위치 또는 한 방향으로 처리할 수 있는 부품을 위한 연속 인라인 시스템입니다.
펌프 오일 교체, 타겟 교체 및 활용, 쉴드 청소 가동 중지 시간, 교대 근무 사이에도 뜨거운 상태를 유지하는 확산 펌프에서 끌어오는 전력 등 누구도 계획하지 않은 작업에 운영 비용도 숨어 있습니다. 기술적으로는 가능하지만 매주 기계적 개입이 필요한 기계는 코팅된 부품당 가장 낮은 비용을 제공하는 경우가 거의 없습니다. 이는 이 가이드에서 다루는 것처럼 자체 부품 혼합 및 배치 크기에 따라 장비를 측정하는 실용적인 주장입니다. PVD 진공 코팅 기계를 선택하는 방법 , 헤드라인 증착률을 비교하기 전에.
안정적인 프로세스의 모습
성숙한 코팅 공정은 최고의 의미에서 지루합니다. 기본 압력은 동시에 동일한 수치로 돌아가고, 색상 판독값은 교대 근무 전반에 걸쳐 좁은 범위 내에 유지되며, 유지 관리 간격은 반응형이 아닌 예측 가능합니다.
새로운 용량을 지정하는 제조업체의 경우 이는 내부에 타겟이 있는 챔버 대신 문서화된 프로세스 창을 구입하는 것을 의미합니다. PVD 진공 코팅 시스템 영화가 실제로 기억하는 것은 이 세 가지 숫자이기 때문입니다.
프로세스가 통제되고 있음을 나타냅니다. 챔버 위치가 아닌 핸들링 주변의 클러스터를 거부하고 새로운 작업자가 영웅적인 행동 없이 레시피를 따를 수 있으며 교대조의 첫 번째 허용 가능한 부분은 이전 교대조의 마지막 부분과 유사하게 보입니다.
 이메일 :
 Tel:+86-13486478562

 언어
 Tel: +86-13486478562
 FAX: +86-574-62496601
 이메일 : [email protected]
 Address: No. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, China